P-02 / Mold making
Werkzeugentwicklung
Kunststoff-Werkzeugbau: 12 Schritte vom Angebot bis zur Übergabe
Chang-Hao entwickelt Spritzgießwerkzeuge für Kunststoffteile selbst, in 12 Schritten von Angebot, Kick-off und CAD-Konstruktion über Bearbeitung, Tuschieren, Bemusterung und Korrektur bis zur Qualitätsprüfung.
Die Werkzeugteile werden im eigenen Werkzeugbau bearbeitet. Seit Spritzgießerei und Werkzeugbau 2000 zusammengelegt wurden, läuft die Bemusterung direkt auf den eigenen Spritzgießmaschinen von Chang-Hao.
Autor: 昌昊興業 (Chang-Hao) · Aktualisiert:
01 / Workflow
Werkzeugentwicklung in 12 Schritten
Die Werkzeugentwicklung bei Chang-Hao umfasst 12 Schritte: Nach der Bemusterung wird das Werkzeug anhand der Ergebnisse geändert; fertig ist es nach mehreren Runden Anpassung und Prüfung, wenn es die Kundenanforderungen erfüllt.
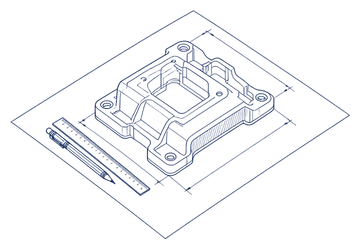
01Planung
- 01
Angebot
Die Projektkosten vorab einschätzen und dem Kunden einen klaren Budgetrahmen geben.
- 02
Kick-off
In einer Besprechung die Kundenanforderungen klären, damit sich das Team über die Projektanforderungen einig ist.
- 03
Konstruktion
Das Werkzeug mit CAD-Software konstruieren und die Erwartungen des Kunden abbilden.
- 04
Fertigungsplan
Den Fertigungsablauf festlegen, mit Blick auf Effizienz und Produktqualität.
- 01
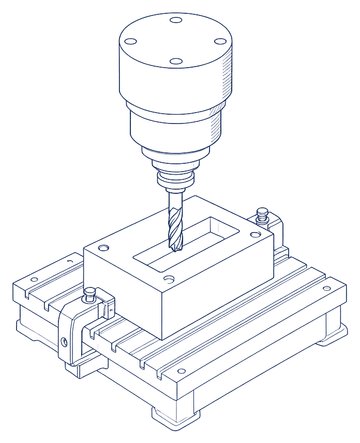
02Bau
- 05
Material und Zeichnungen
Material bereitstellen und alle Fertigungszeichnungen abschließen, als Vorbereitung auf die Bearbeitung.
- 06
Bearbeitung
Das Werkzeug mit CNC-Maschinen und anderen Werkzeugmaschinen präzise bearbeiten.
- 07
Tuschieren
Das Werkzeug tuschieren, um die Oberflächenhärte zu erhöhen und die Standzeit zu verlängern.
- 05
03Prüfung
- 08
Bemusterung
Vor der eigentlichen Fertigung das Werkzeug bemustern und seine Leistung prüfen.
- 09
Korrektur
Das Werkzeug nach den Bemusterungsergebnissen ändern, damit es die Kundenanforderungen erfüllt.
- 10
Qualitätsprüfung
Die Qualität prüfen und sicherstellen, dass jedes Werkzeug den Vorgaben entspricht.
- 11
Werkzeug fertig
Nach mehreren Anpassungs- und Prüfschritten erfüllt das Werkzeug die Kundenanforderungen.
- 08
04Lieferung
- 12
Lieferung
Die Fertigung starten und termingerecht an den Kunden liefern.
- 12
02 / Filling
Wie der Kunststoff das Werkzeug füllt: Die Lage des Anschnitts bestimmt die Füllreihenfolge
Beim Einspritzen tritt die Kunststoffschmelze am Anschnitt in die Kavität ein und breitet sich ringförmig nach außen aus; je weiter eine Stelle vom Anschnitt entfernt ist, desto später wird sie gefüllt. So stellt auch das Ergebnis „Füllzeit“ der Spritzgießsimulation Autodesk Moldflow den Vorgang dar: Bereiche, an denen das Einspritzen beginnt, sind dunkelblau, die zuletzt gefüllten Bereiche rot.
Trifft die Schmelze auf ein Loch, teilt sie sich in zwei Ströme, die hinter dem Loch wieder zusammenfließen und eine Bindenaht hinterlassen. Laut der Dokumentation von Autodesk lassen sich Bindenähte nicht vermeiden, wenn sich die Schmelze teilt und wieder zusammenfließt, um Löcher herumfließt oder mehrere Anschnitte vorhanden sind; wird die zuletzt gefüllte Stelle nicht ausreichend entlüftet, kommt es häufig zu Lufteinschlüssen.
- Anschnitt
- Bindenaht
- Zuletzt gefüllte Stelle
Schematische Animation: Sie zeigt geometrische Fließwege, berechnet aus der Teileform, und ist kein Rechenergebnis einer Simulationssoftware.
Autodesk Moldflow: Fill time result・Weld and meld lines result・Air traps
03 / Tool room
Maschinen im Werkzeugbau
Die Werkzeugteile werden im Werkzeugbau von Chang-Hao bearbeitet; Schritt 6 des Ablaufs lautet „Präzisionsbearbeitung mit CNC-Maschinen und anderen Werkzeugmaschinen“. Vorhanden sind Senkerodier-, Fräs-, Dreh- und Flachschleifmaschinen.
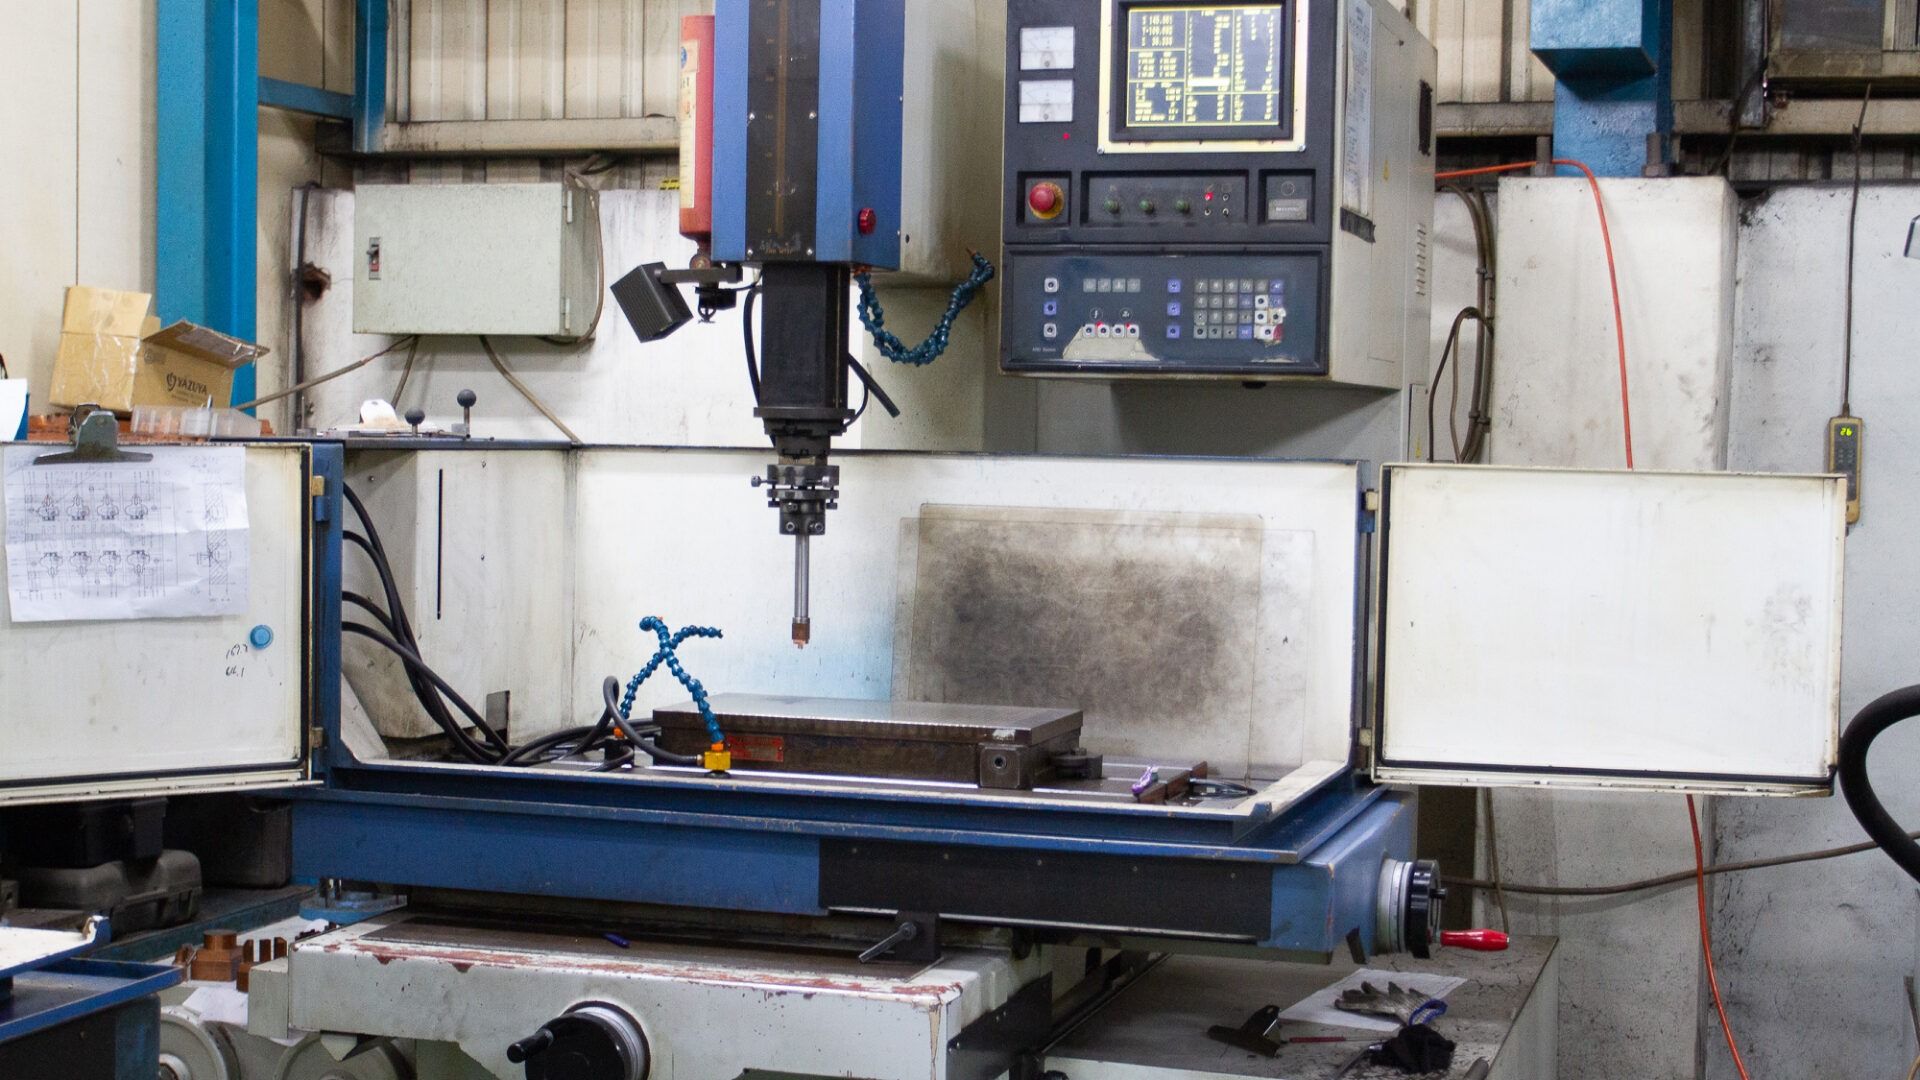
Senkerodiermaschine 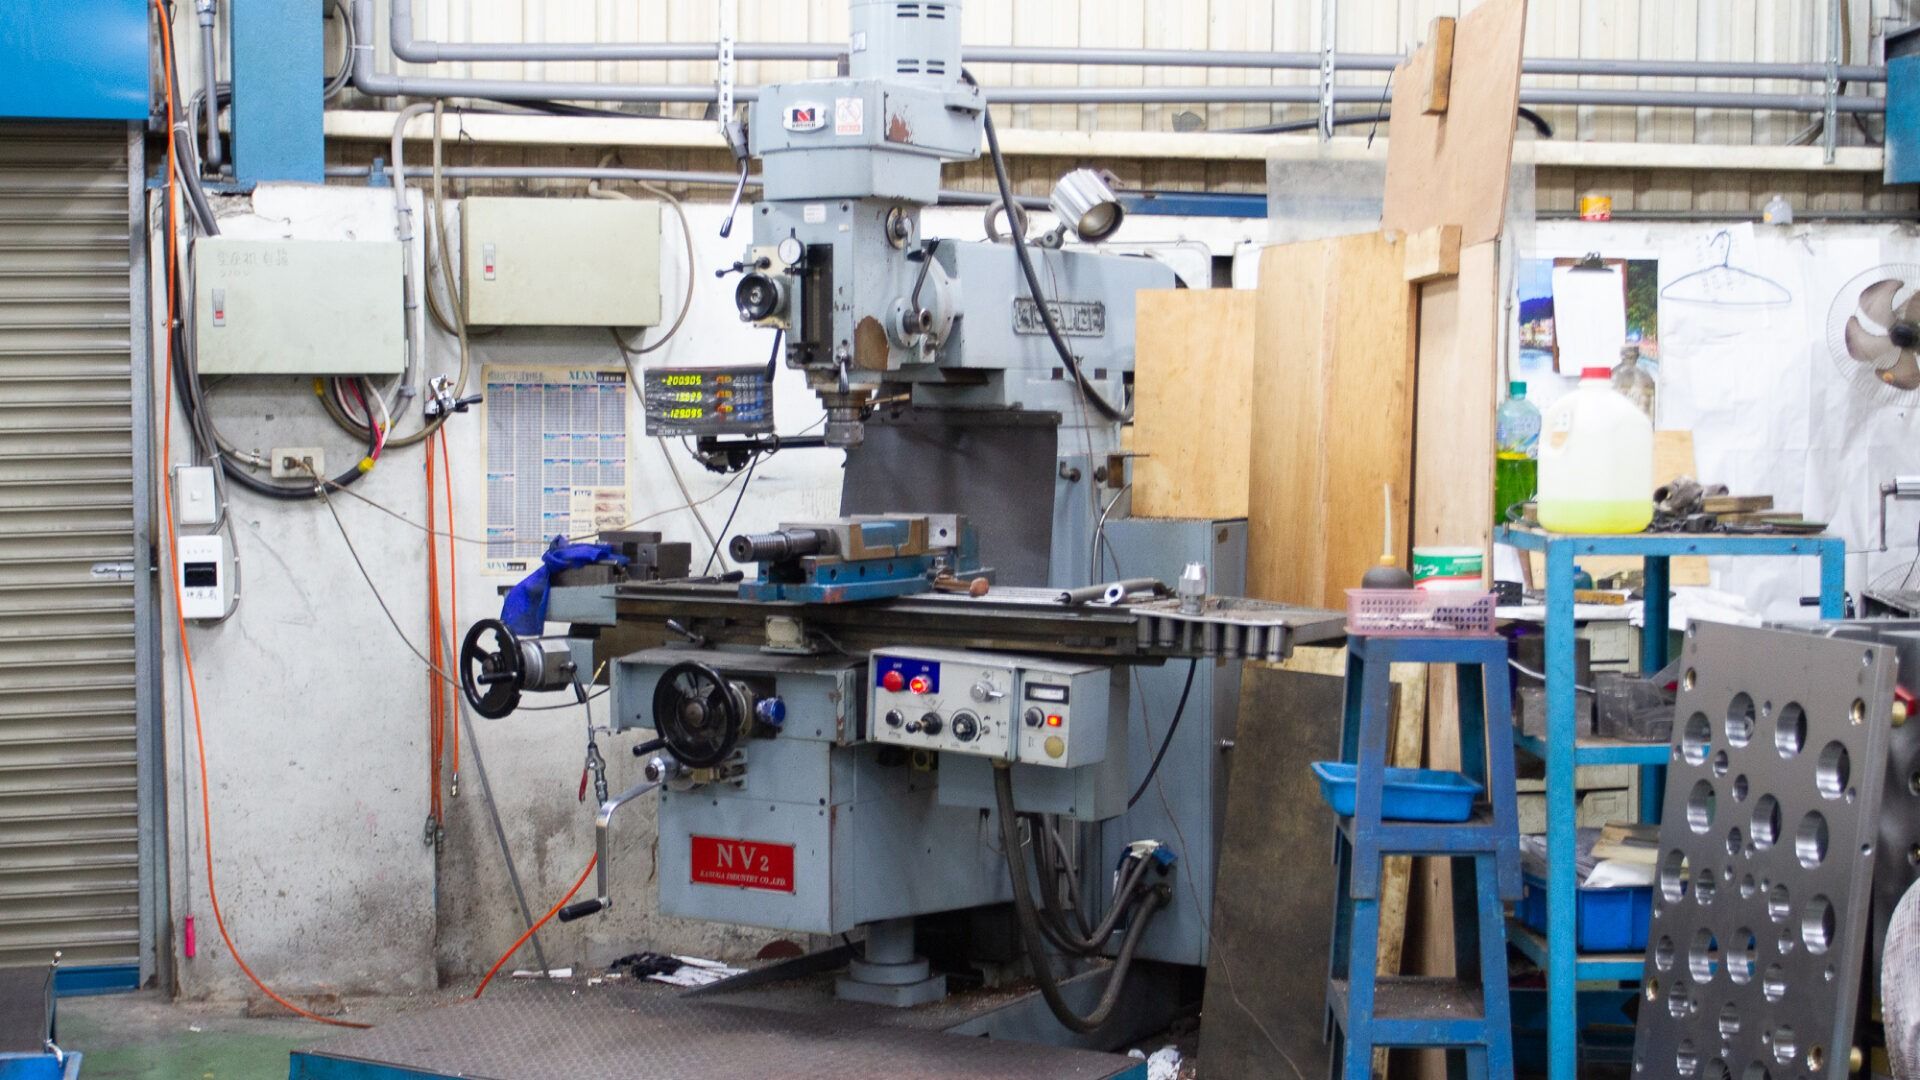
Fräsmaschine 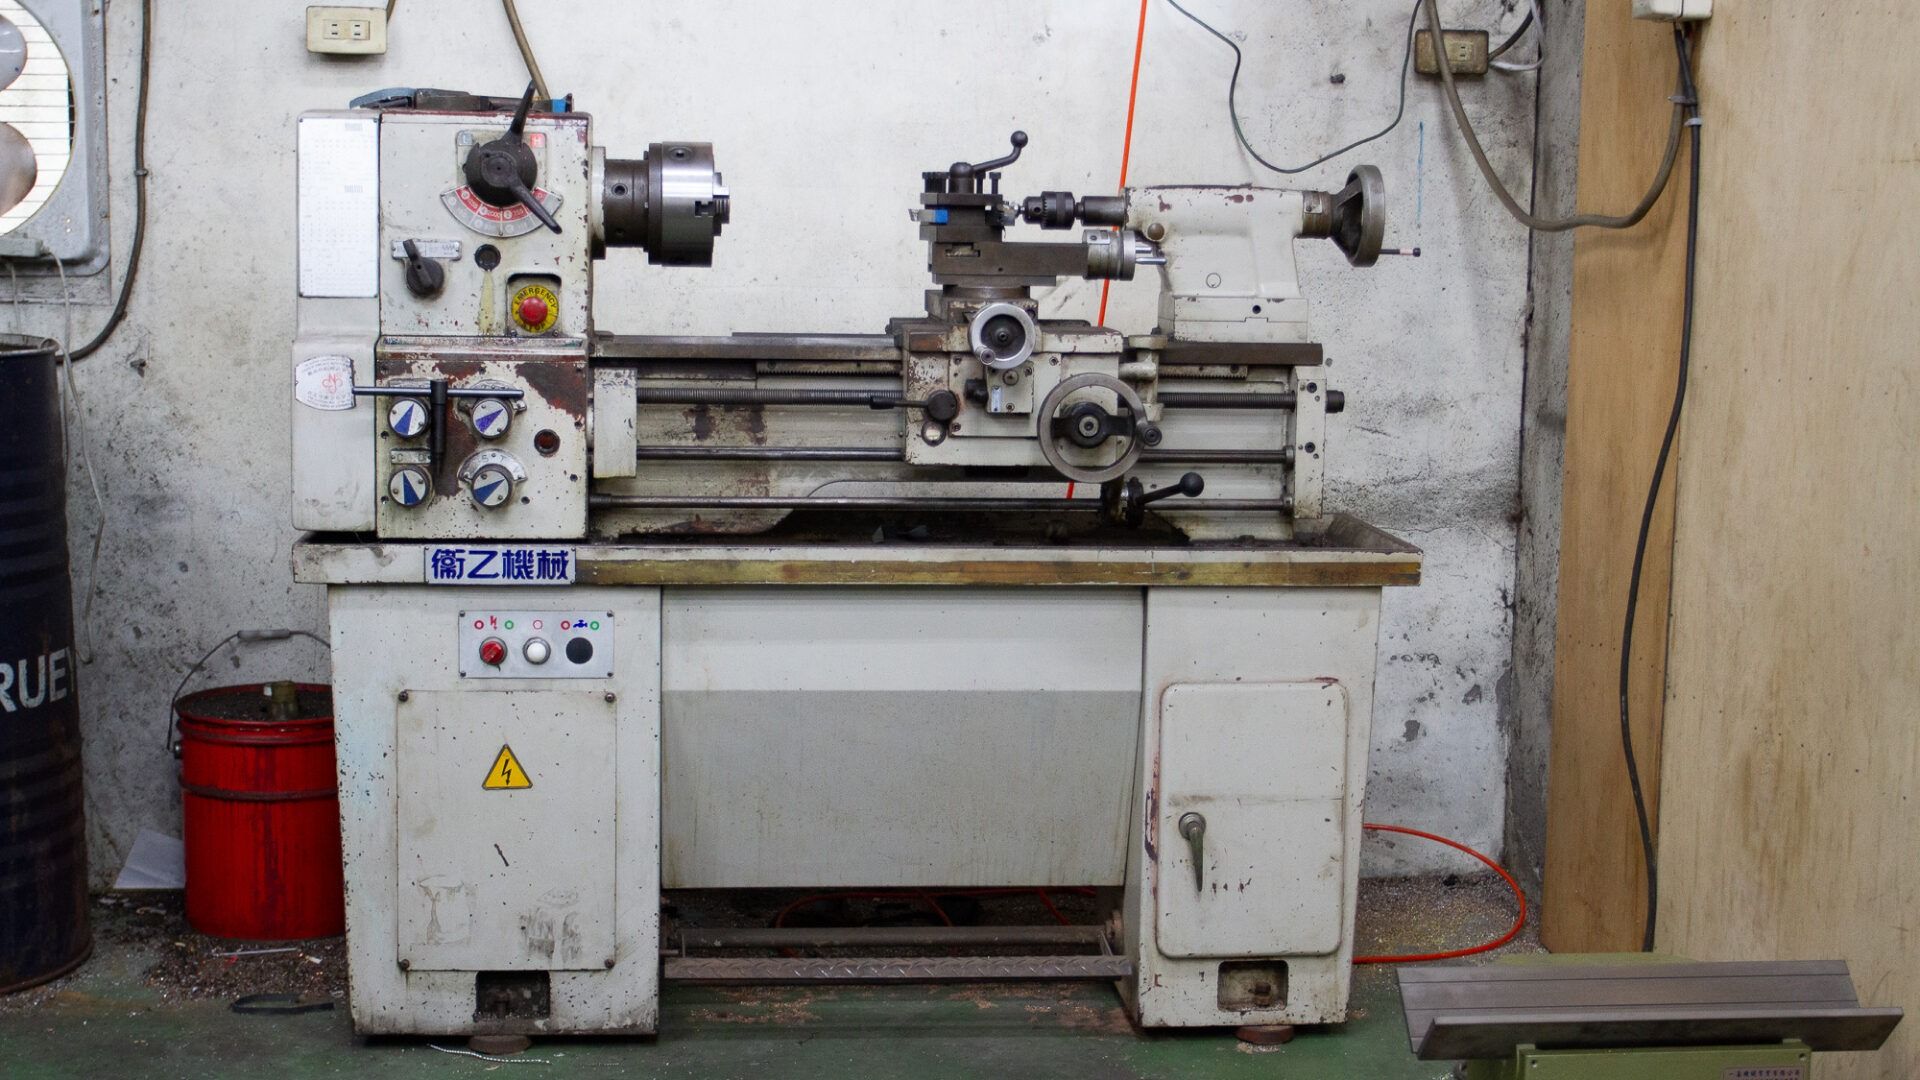
Drehmaschine 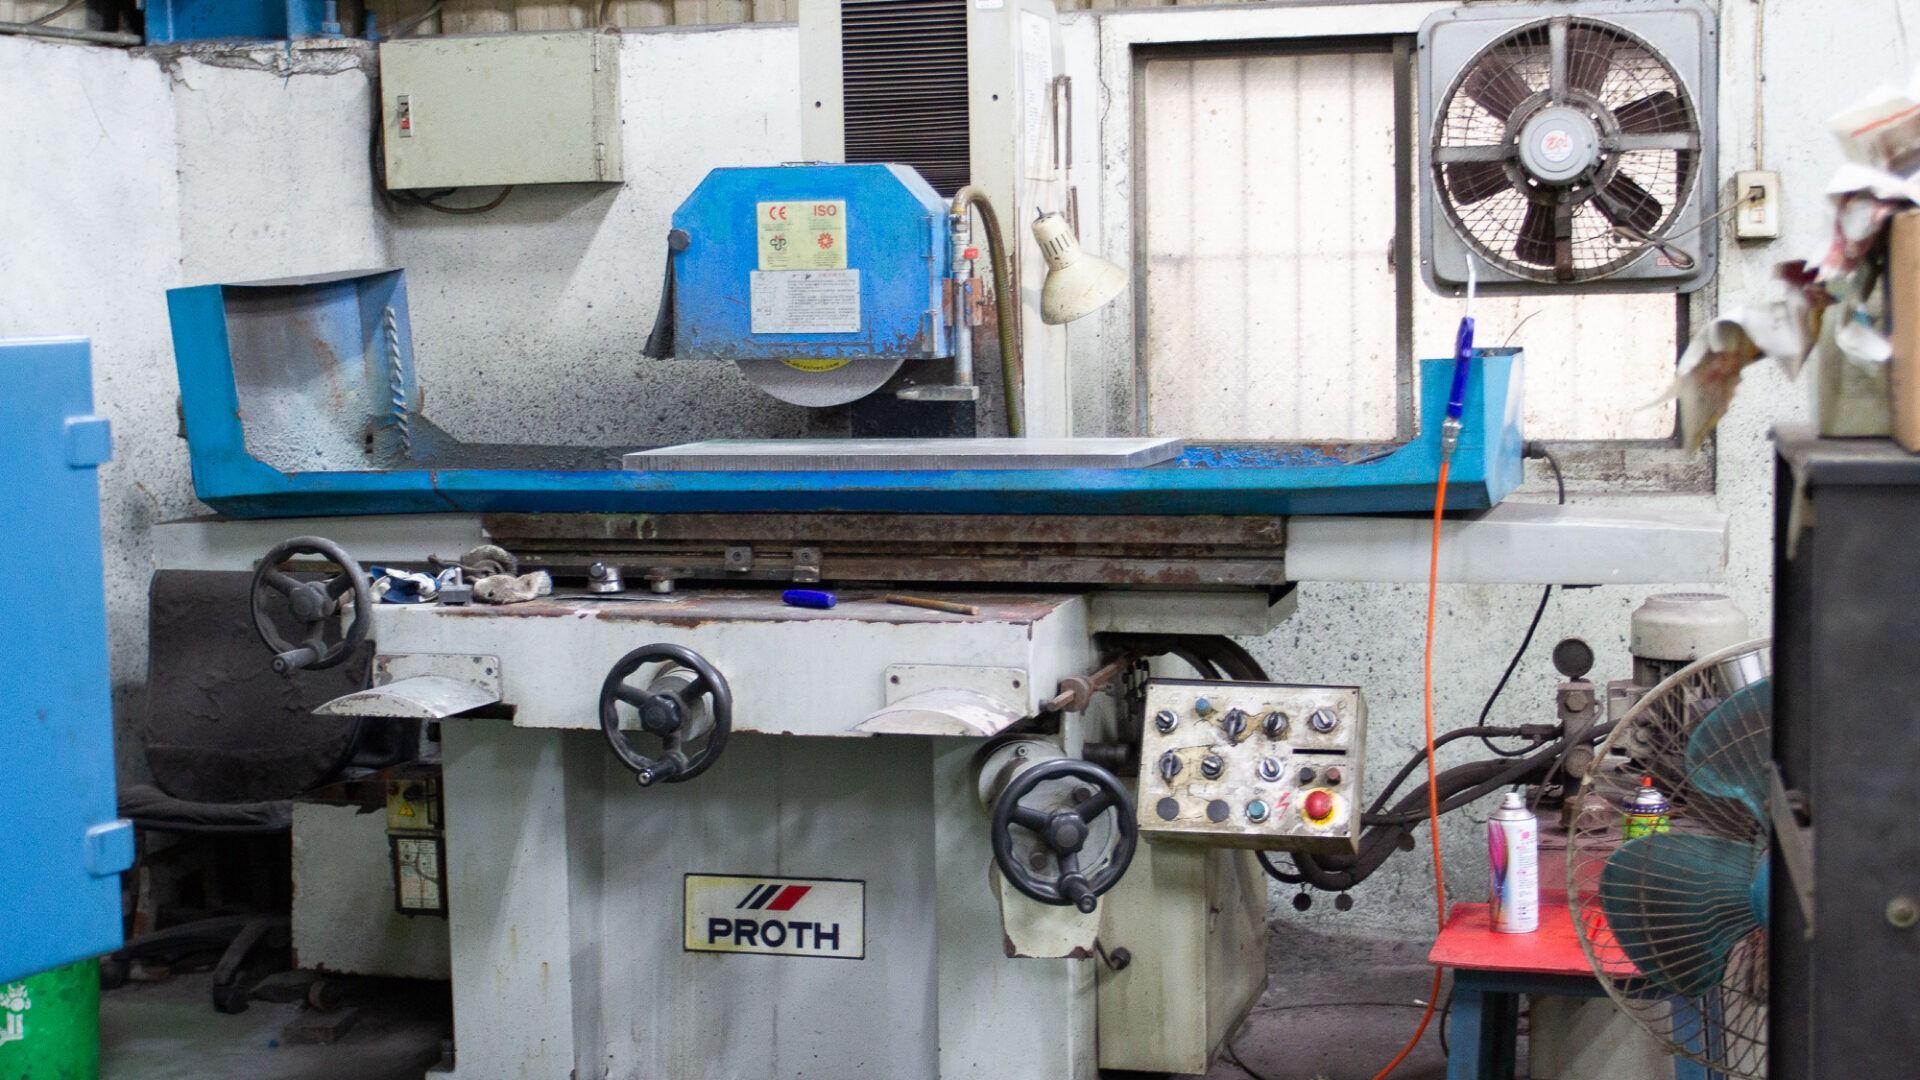
Flachschleifmaschine
04 / Trial presses
Bemusterung: Welche Maschine passt zum Werkzeug
Fertige Werkzeuge werden auf den eigenen Spritzgießmaschinen von Chang-Hao bemustert. Neben der Maschinentonnage muss das Werkzeug zwischen die Holme passen und seine Höhe im Bereich der Werkzeugeinbauhöhe liegen; die Tabelle zeigt diese Werte für jede Maschine.
Alle Maschinendaten| Maschinentonnage | Anzahl | Holmabstand (mm) | Werkzeugeinbauhöhe (mm) | Öffnungshub (mm) |
|---|---|---|---|---|
| 80 t | 1 | 410 × 360 | 150 bis 380 | 320 |
| 100 t | 2 | 410 × 410 | 150 bis 430 | 360 |
| 140 t | 1 | 460 × 460 | 150 bis 450 | 400 |
| 180 t | 1 | 510 × 510 | 200 bis 500 | 470 |
| 260 t | 1 | 615 × 615 | 250 bis 700 | 580 |
| 280 t | 1 | 605 × 605 | 250 bis 650 | 580 |
| 500 t | 1 | 820 × 820 | 300 bis 900 | 800 |
| 850 t | 2 | 1.100 × 1.000 | 500 bis 1.200 | 1.025,5 |
FAQ
Häufige Fragen zum Werkzeugbau
- Wo fertigt Chang-Hao die Werkzeuge?
- Im eigenen Werkzeugbau von Chang-Hao, ausgestattet mit Senkerodier-, Fräs-, Dreh- und Flachschleifmaschinen.
- Welche Schritte durchläuft ein neues Werkzeug?
- Insgesamt 12: Angebot, Kick-off, Konstruktion, Fertigungsplan, Material und Zeichnungen, Bearbeitung, Tuschieren, Bemusterung, Korrektur, Qualitätsprüfung, Werkzeug fertig, Lieferung.
- Wo wird das fertige Werkzeug bemustert?
- Auf den eigenen Spritzgießmaschinen von Chang-Hao. Chang-Hao hat 2000 Spritzgießerei und Werkzeugbau zusammengelegt und hat 10 Spritzgießmaschinen mit einer Maschinentonnage von 80 bis 850 t.
- Was ist eine Bindenaht?
- Die Stelle, an der beim Einspritzen zwei Schmelzeströme zusammentreffen. Laut der Dokumentation von Autodesk Moldflow lassen sich Bindenähte nicht vermeiden, wenn sich die Schmelze teilt und wieder zusammenfließt, um Löcher herumfließt oder mehrere Anschnitte vorhanden sind.
Muster oder Zeichnung senden, Angebot erhalten
Bitte senden Sie ein Muster oder eine Zeichnung Ihres Teils. Wir klären die Details und erstellen dann das Angebot.