P-02 / Mold making
金型製作
プラスチック金型製作:見積りから納品まで12工程
昌昊はプラスチック射出成形用の金型を自社で開発しています。見積り、キックオフ会議、CADによる金型設計、金型加工、型合わせ、試作、金型修正、品質検査まで、全12工程です。
金型部品は自社の金型工場で加工します。2000年に成形工場と金型工場を統合してからは、試作もそのまま昌昊の射出成形機で行っています。
作成:昌昊興業 更新日:
01 / Workflow
金型開発の12工程
昌昊の金型開発は全12工程です。試作の結果に応じて修正し、多段階の調整と検査を経てお客様の要求を満たした時点で金型の完成となります。
01計画
- 01
見積り
プロジェクトのコストを概算し、お客様に明確な予算の目安を提示します。
- 02
キックオフ会議
会議を開いてお客様の要望を明確にし、チームで要求事項の認識をそろえます。
- 03
金型設計
CADソフトで金型を設計し、お客様のご要望を形にします。
- 04
生産計画
生産効率と製品品質の両方を考慮して、生産の流れを決めます。
- 01
02製作
- 05
材料準備・図面完成
材料を準備し、すべての図面を仕上げて加工に備えます。
- 06
金型加工
NC工作機械などを使って金型を精密に加工します。
- 07
型合わせ
型合わせの工程を行い、金型表面の硬度を高めて寿命を延ばします。
- 05
03検証
- 08
試作
量産の前に試作を行い、金型の性能を確認します。
- 09
金型修正
試作の結果をもとに修正し、金型をお客様の要求に合わせます。
- 10
品質検査
品質検査を行い、すべての金型が基準を満たしていることを確認します。
- 11
金型完成
複数の段階で調整と検査を重ね、金型がお客様の要求を満たします。
- 08
04納品
- 12
出荷・納品
量産に投入し、納期どおりにお客様へ納品します。
- 12
02 / Filling
樹脂はどう金型を満たすか:ゲート位置が充填の順序を決める
射出時、溶融樹脂はゲートからキャビティに入り、外側へ少しずつ広がっていきます。ゲートから遠い場所ほど充填が遅くなります。樹脂流動解析ソフトAutodesk Moldflowの充填時間の結果図も同じ表し方で、射出が始まった場所を濃い青、最後に充填される場所を赤で示します。
樹脂の流れは穴に当たると二手に分かれ、穴の後ろで合流してウェルドラインが残ります。Autodeskの説明によると、流れが分岐して再び合流する場合、穴を回り込む場合、ゲートが複数ある場合、ウェルドラインは避けられません。最後に充填される場所はガス抜きが不十分だと、エア溜まりがよく起こります。
- ゲート
- ウェルドライン
- 最終充填部
模式アニメーション:部品の形状から計算した幾何学的な流動距離で、樹脂流動解析ソフトの計算結果ではありません。
Autodesk Moldflow:Fill time result・Weld and meld lines result・Air traps
03 / Tool room
金型工場の設備
金型部品は昌昊の金型工場で加工します。6番目の工程には「NC工作機械などを使って精密に加工する」とあります。工場内には放電加工機、フライス盤、旋盤、平面研削盤があります。
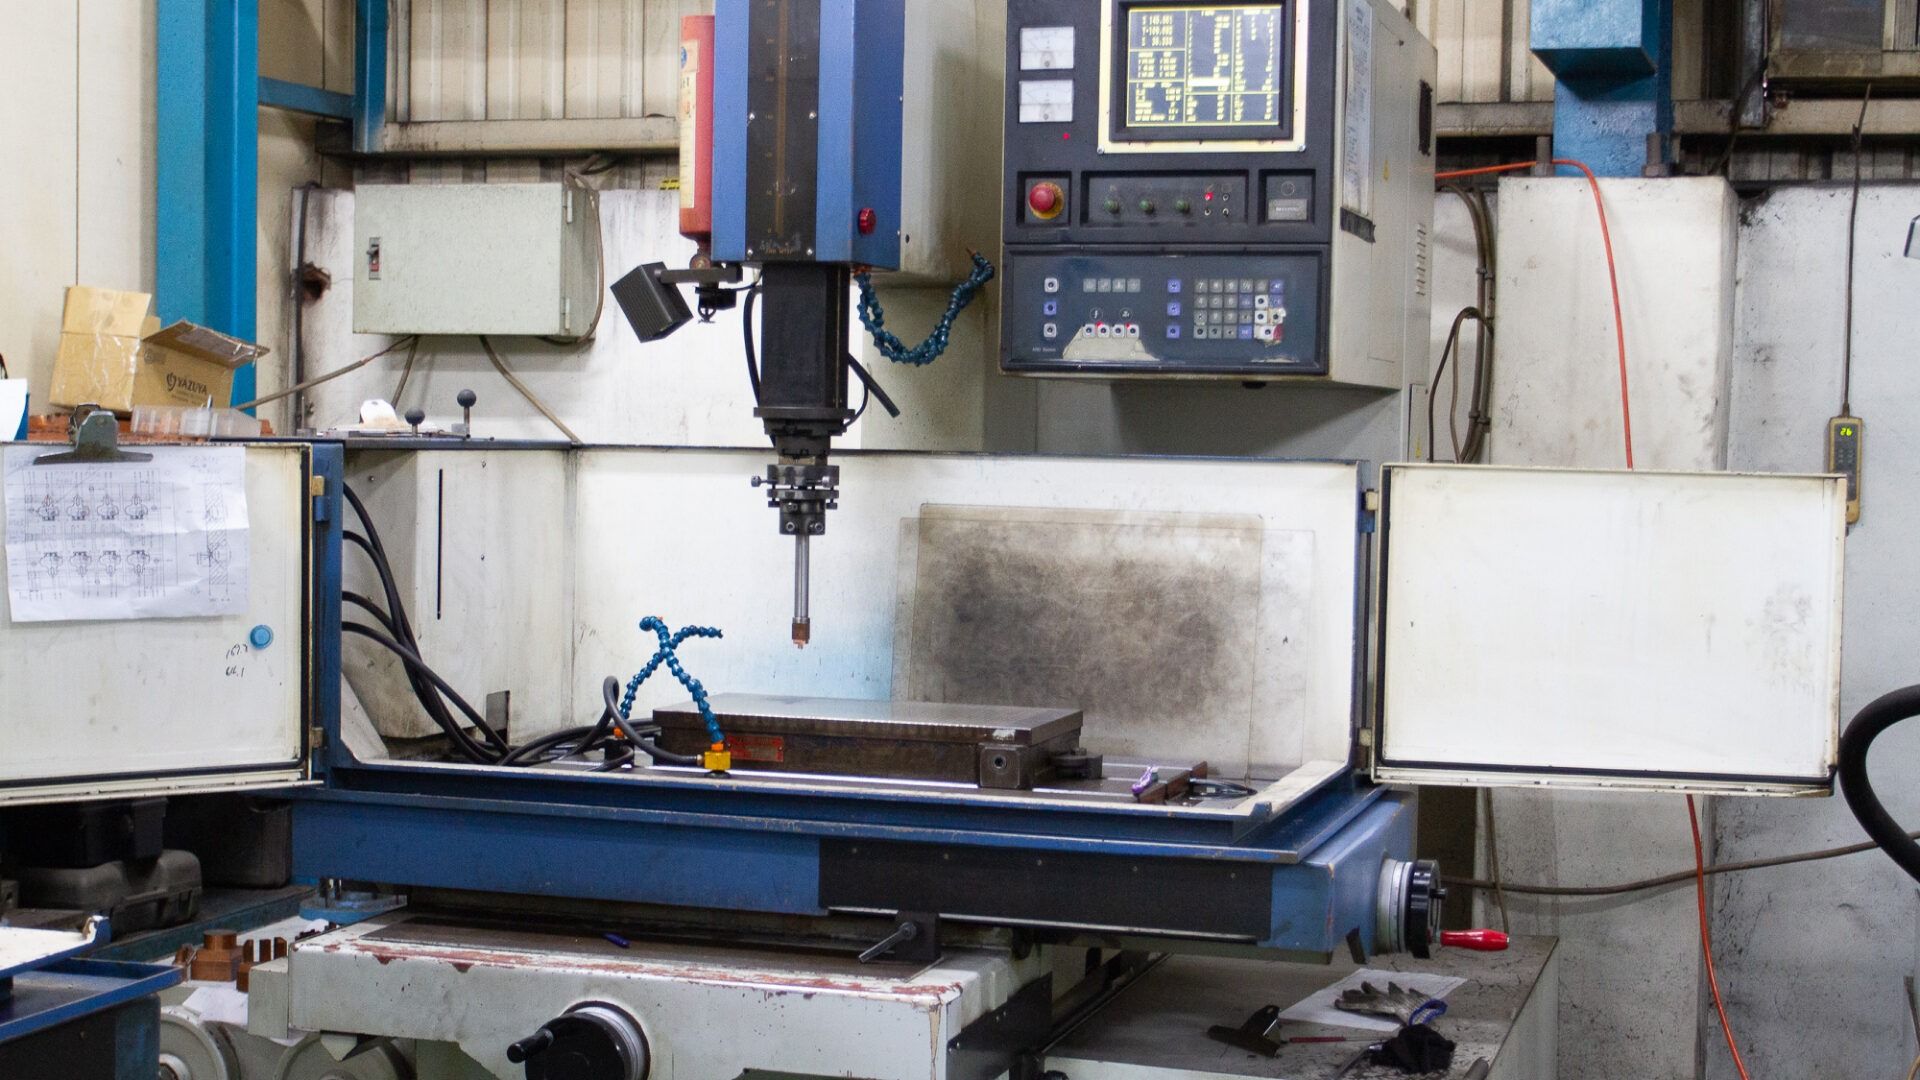
放電加工機 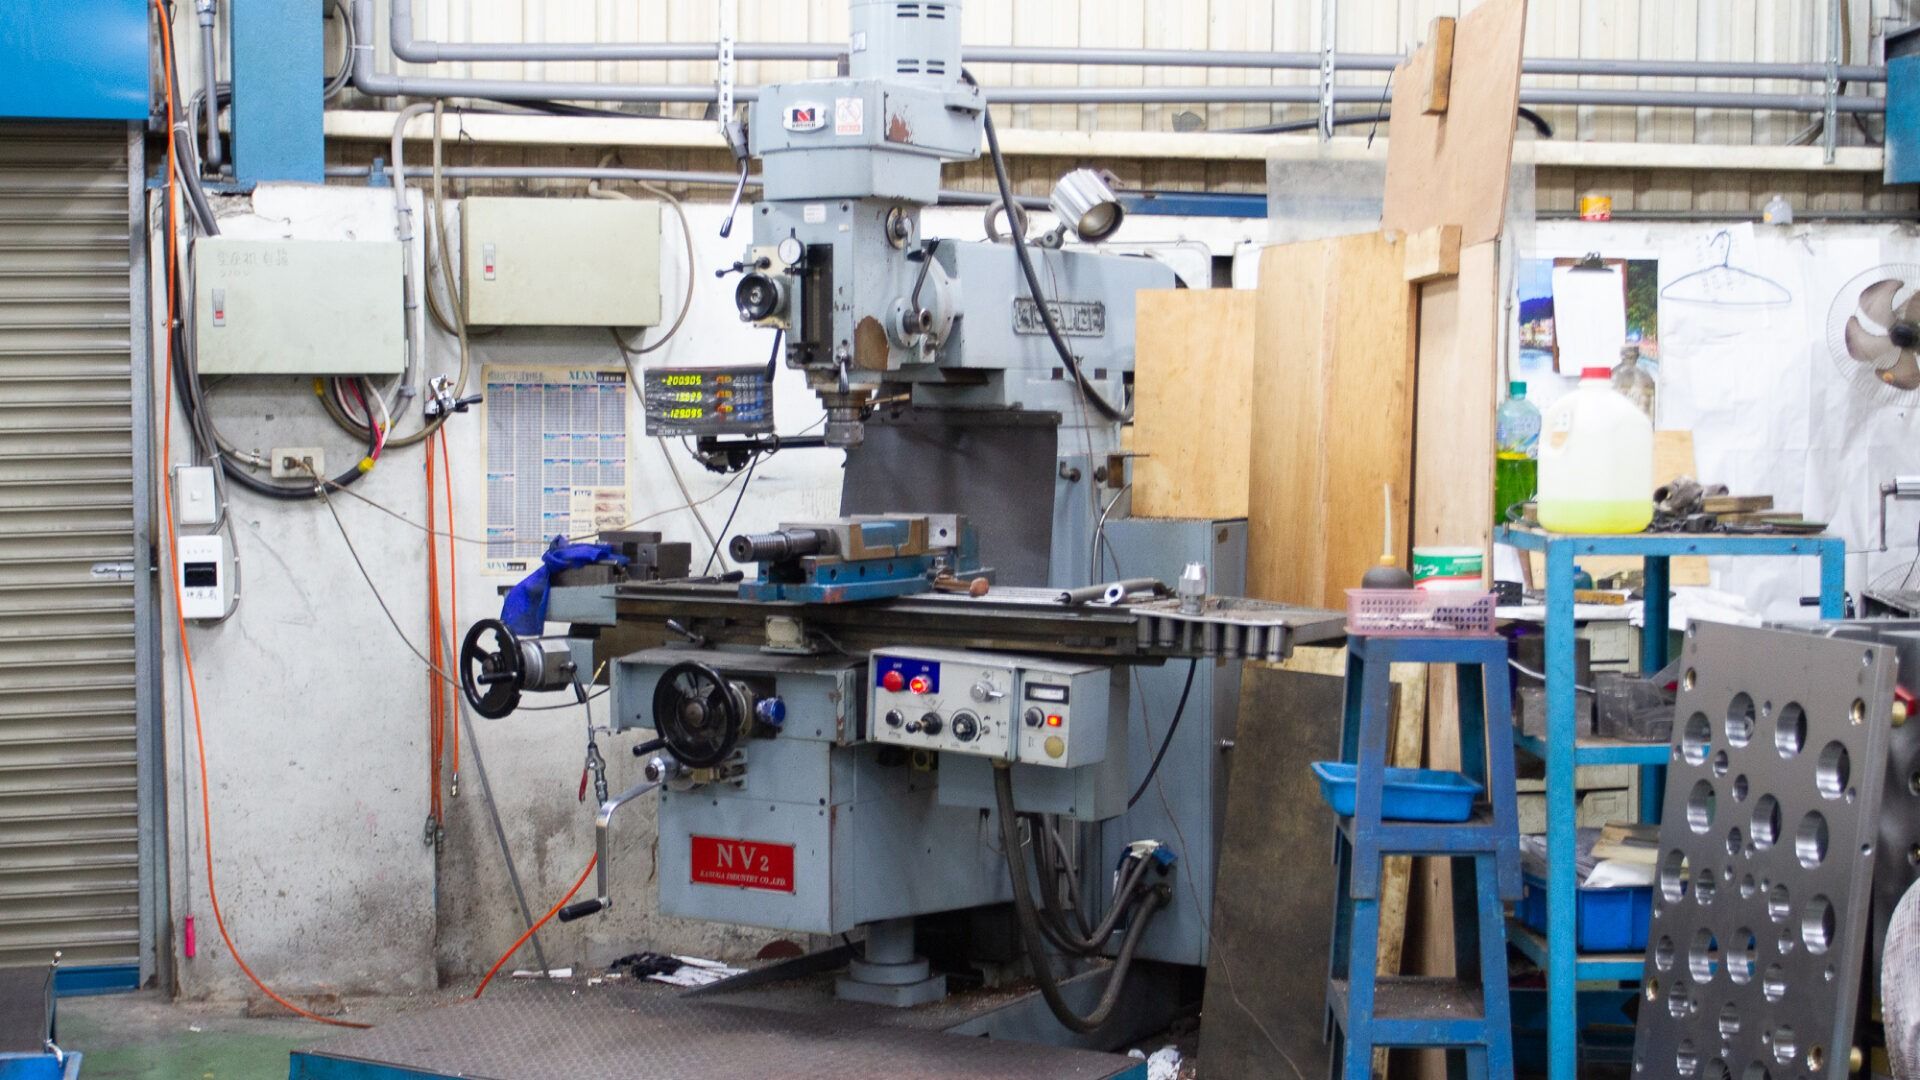
フライス盤 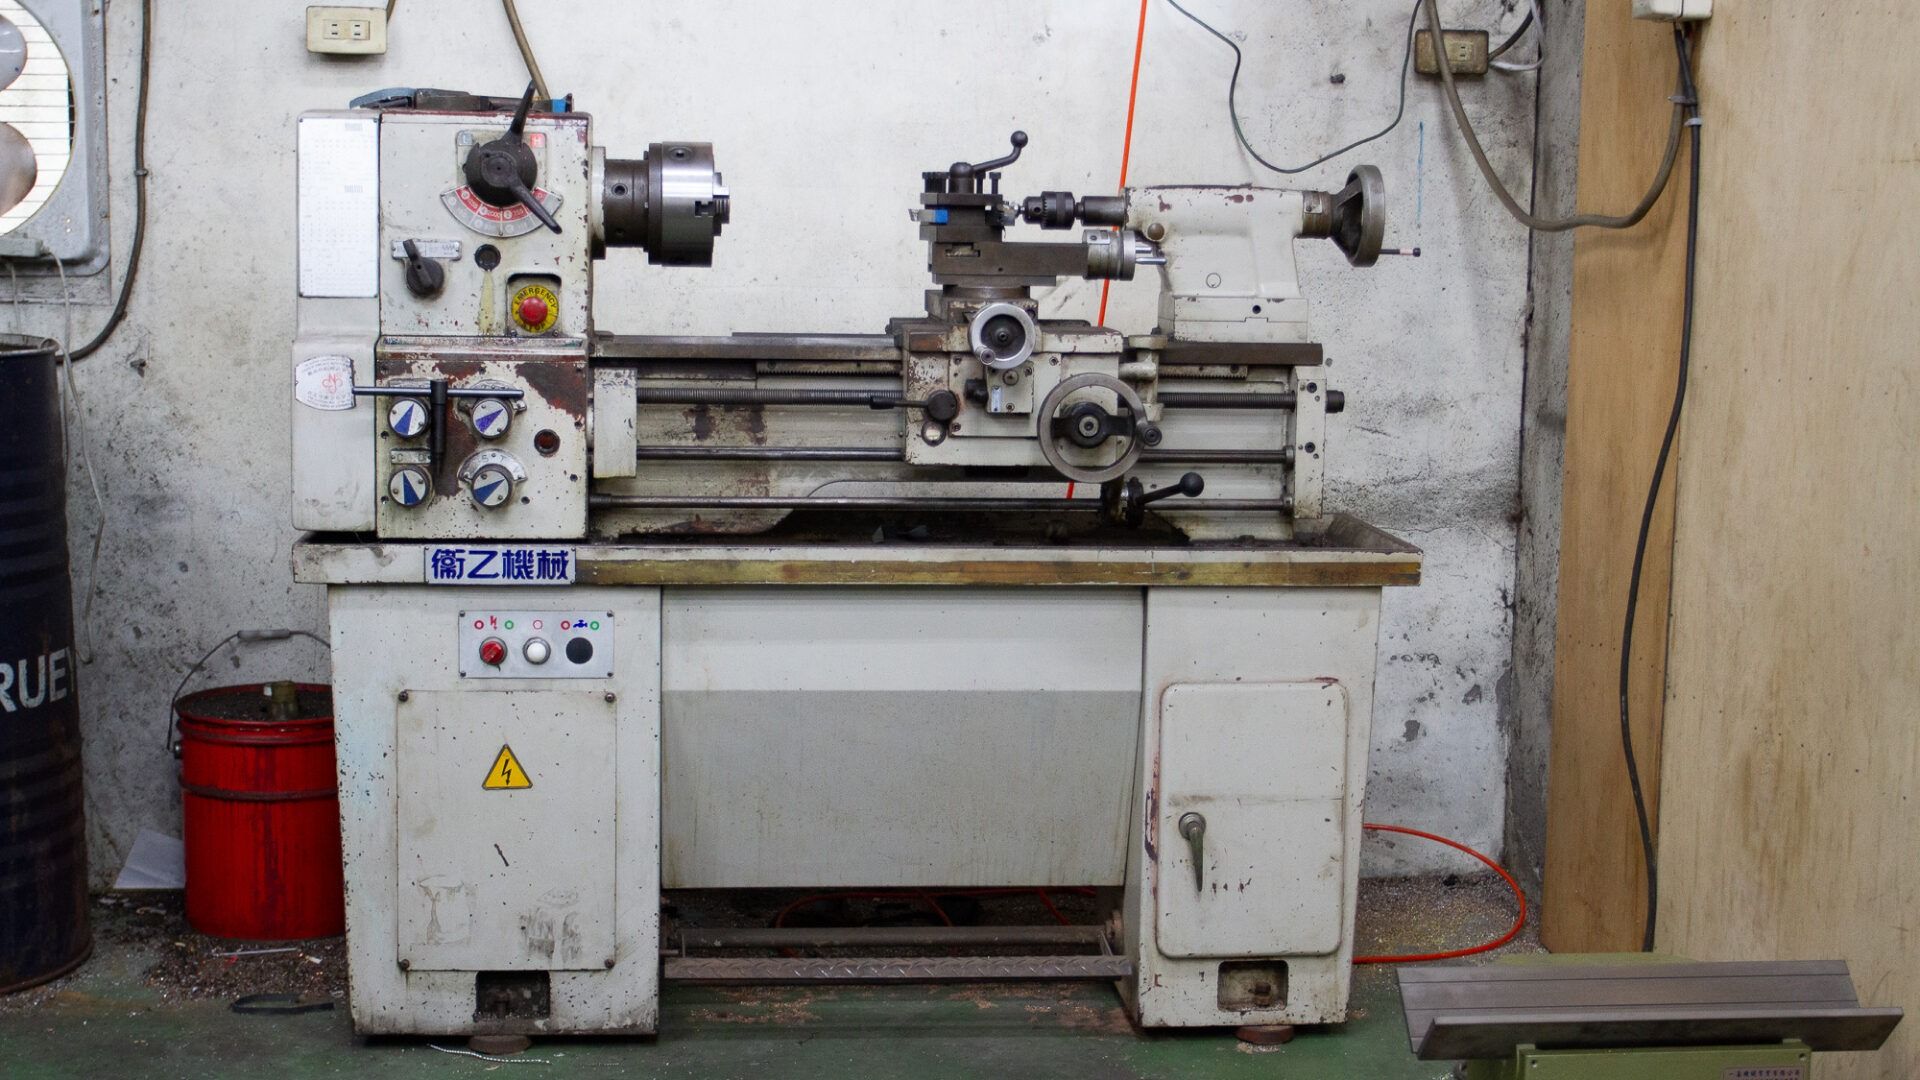
旋盤 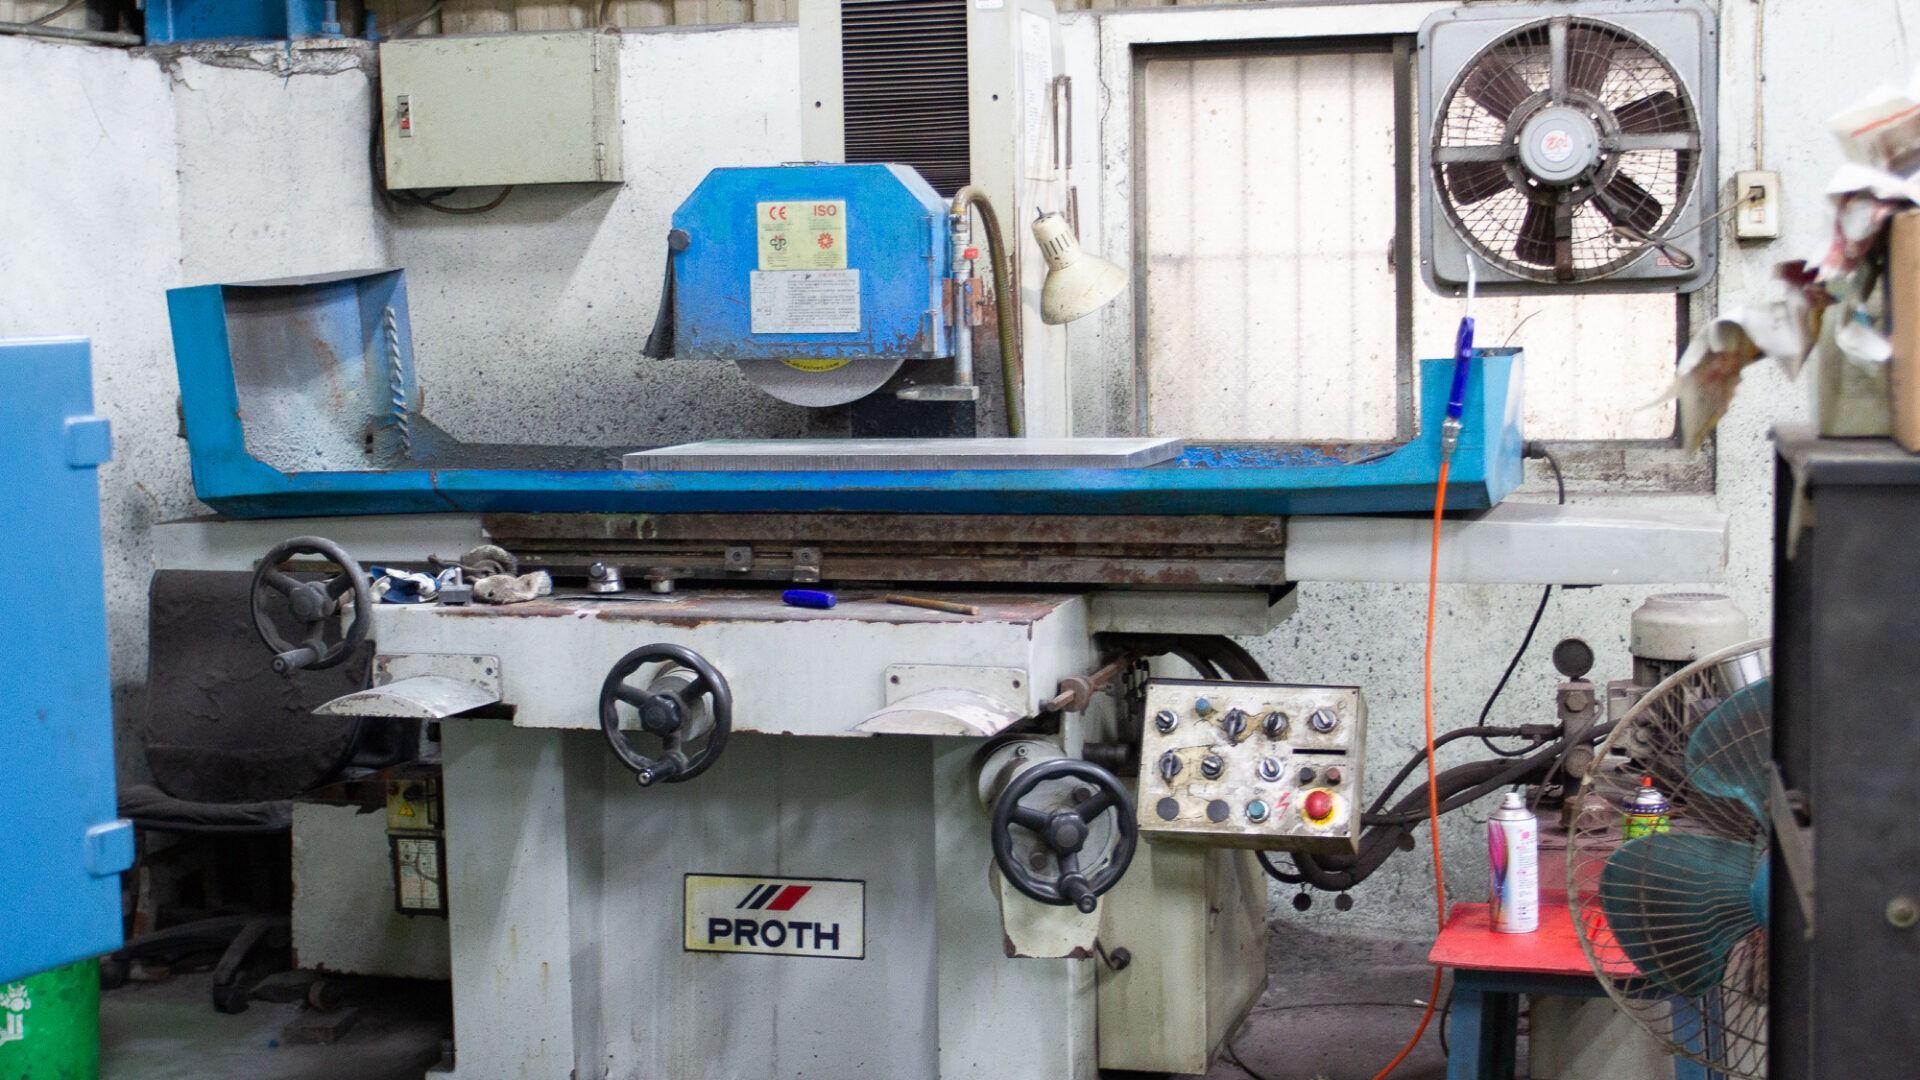
平面研削盤
04 / Trial presses
試作用の成形機:金型が載る機台
完成した金型は昌昊自社の射出成形機で試作します。機台選びではトン数のほか、金型がタイバー間隔に収まり、厚さが型厚の範囲内であることが必要です。下の表に各機の数値をまとめています。
全機の仕様を見る| トン数 | 台数 | タイバー間隔(mm) | 型厚(mm) | 型開きストローク(mm) |
|---|---|---|---|---|
| 80 トン | 1 | 410 × 360 | 150~380 | 320 |
| 100 トン | 2 | 410 × 410 | 150~430 | 360 |
| 140 トン | 1 | 460 × 460 | 150~450 | 400 |
| 180 トン | 1 | 510 × 510 | 200~500 | 470 |
| 260 トン | 1 | 615 × 615 | 250~700 | 580 |
| 280 トン | 1 | 605 × 605 | 250~650 | 580 |
| 500 トン | 1 | 820 × 820 | 300~900 | 800 |
| 850 トン | 2 | 1,100 × 1,000 | 500~1,200 | 1,025.5 |
FAQ
金型製作のよくある質問
- 金型はどこで製作していますか?
- 昌昊自社の金型工場で加工しています。設備は放電加工機、フライス盤、旋盤、平面研削盤です。
- 金型の製作はどのような工程で進みますか?
- 全12工程です。見積り、キックオフ会議、金型設計、生産計画、材料準備・図面完成、金型加工、型合わせ、試作、金型修正、品質検査、金型完成、出荷・納品の順に進みます。
- 完成した金型の試作はどこで行いますか?
- 昌昊自社の射出成形機で試作します。昌昊は2000年に成形工場と金型工場を統合しており、射出成形機は計10台、トン数は80トンから850トンです。
- ウェルドラインとは何ですか?
- 射出時に2つの樹脂の流れが合流する部分です。Autodesk Moldflowの説明によると、流れが分岐して再び合流する場合、穴を回り込む場合、ゲートが複数ある場合、ウェルドラインは避けられません。