P-03 / Injection molding
射出成形の受託
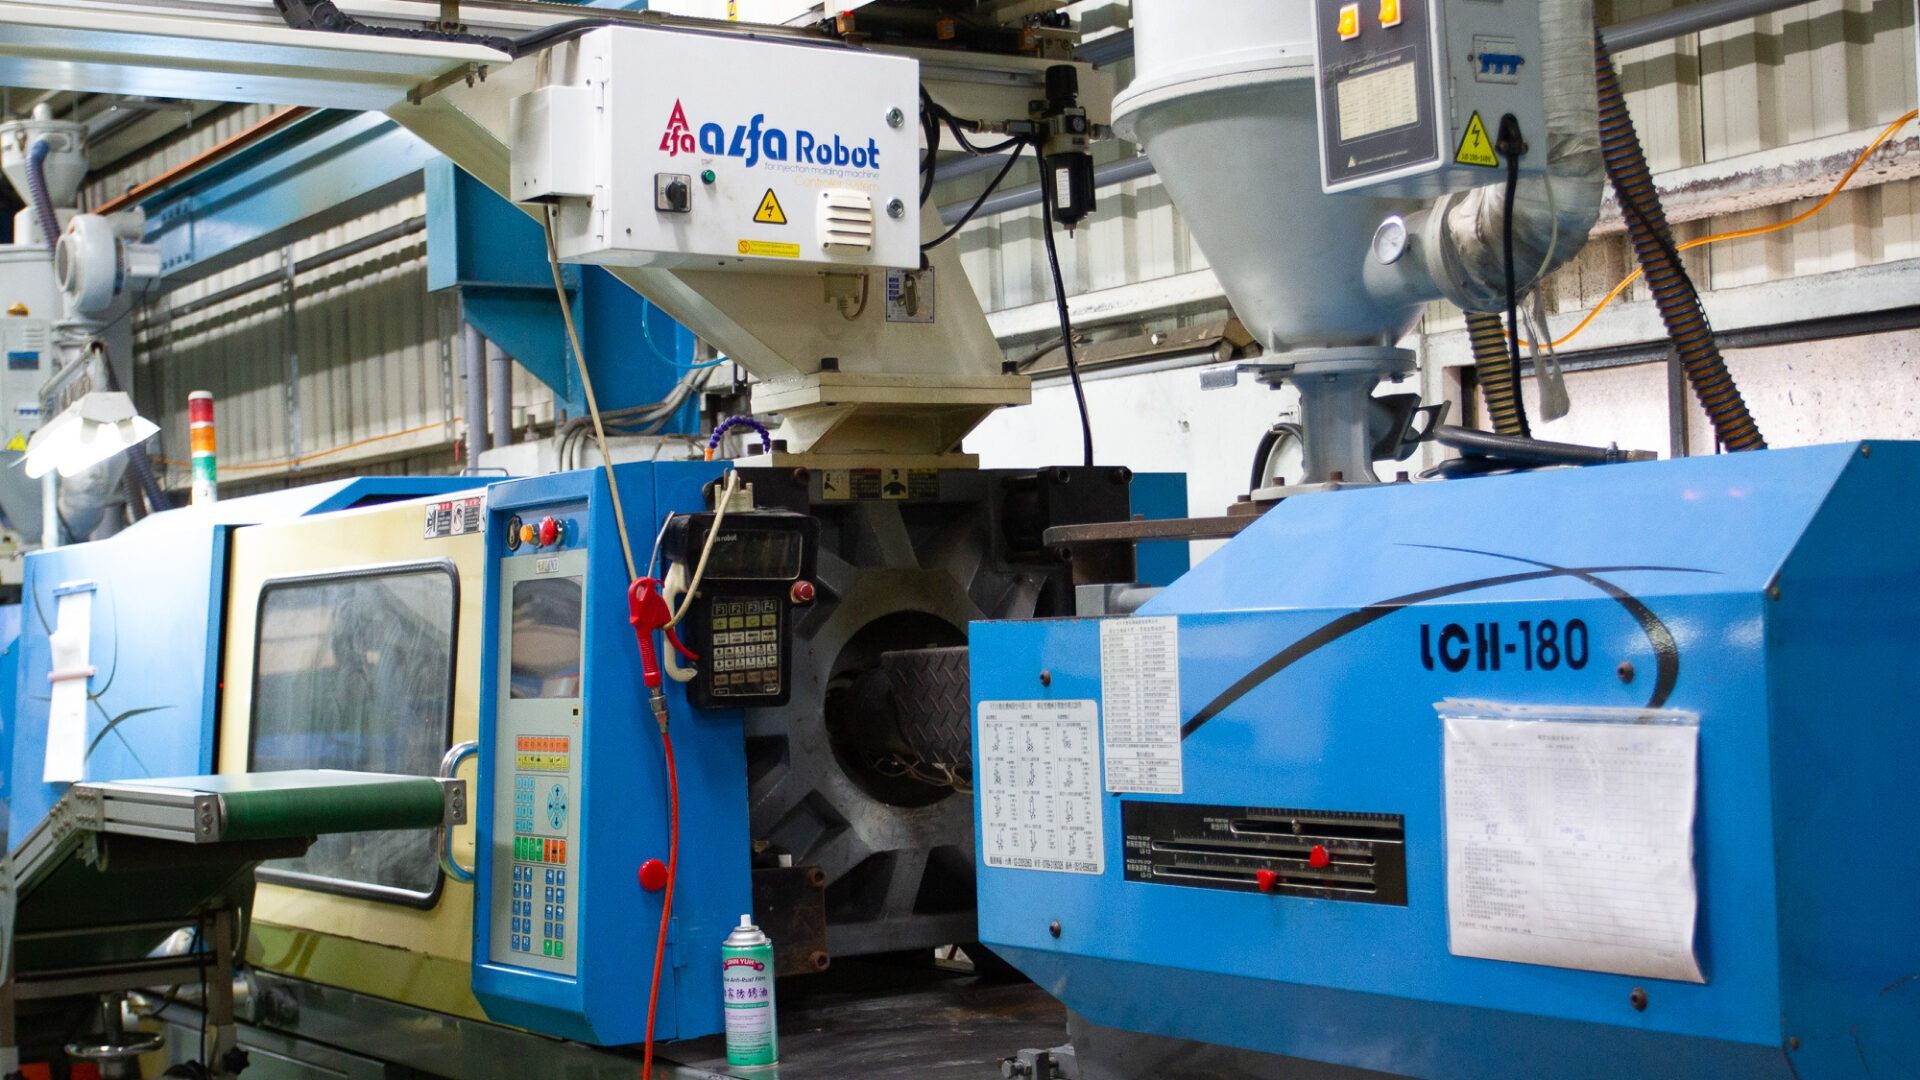
プラスチック射出成形の受託:射出成形機10台、80~850トン
昌昊はプラスチック射出成形の受託を行っており、工場には射出成形機が10台あります。80トン1台、100トン2台、140トン1台、180トン1台、260トン1台、280トン1台、500トン1台、850トン2台です。
受託はお客様からのサンプルか図面の受領から始まり、仕様確認、見積り、金型製作、試作、サンプル承認を経て、量産と出荷に進みます。全12ステップです。
作成:昌昊興業 更新日:
01 / Cycle
射出成形1サイクルの6工程
射出成形機の上で、同じ金型が型締め、射出、保圧、冷却、型開き、突き出しの6工程を休みなく繰り返します。1サイクルごとに1ショット分の成形品ができあがります。
可動側プラテンが前進し、コア側とキャビティ側の金型を閉じて押さえます。トン数が射出圧で金型を開こうとする力を上回らないと、パーティングラインから樹脂が漏れてバリになります。
スクリューが前進し、シリンダー先端の溶融樹脂をノズルとスプルーを通してキャビティへ押し込みます。
キャビティが満たされた後もスクリューが圧力をかけ続け、冷却時の収縮分を補ってヒケや寸法のばらつきを抑えます。
金型内の冷却回路を水が循環して熱を奪い、樹脂を固化させます。同時にスクリューは回転しながら後退し、ホッパーから落ちるペレットを溶かして次のショットに備えます。
可動側プラテンが後退します。成形品はコアに付いたままキャビティから離れます。
エジェクターピンが成形品をコアから押し出します。取り出し後に金型が再び閉じ、次のサイクルが始まります。
02 / Part size
各射出成形機で成形できる部品の大きさの目安
射出時には樹脂が金型を外側へ押し広げようとするため、トン数はその力を上回る必要があります。必要なトン数はおおよそ、部品の投影面積に単位面積あたりのトン数を掛けた値です。下表は樹脂メーカーの成形加工ガイドにある推奨値(幅がある場合は上限)を使い、昌昊の各トン数の成形機で成形できる最大投影面積を概算したものです。
| トン数 | 台数 | PP | ABS | PC/ABS | PC |
|---|---|---|---|---|---|
| 80 トン | 1 台 | 284 | 189 | 113 | 113 |
| 100 トン | 2 台 | 355 | 237 | 142 | 142 |
| 140 トン | 1 台 | 497 | 331 | 199 | 199 |
| 180 トン | 1 台 | 640 | 426 | 256 | 256 |
| 260 トン | 1 台 | 924 | 616 | 369 | 369 |
| 280 トン | 1 台 | 995 | 663 | 398 | 398 |
| 500 トン | 1 台 | 1,777 | 1,185 | 711 | 711 |
| 850 トン | 2 台 | 3,022 | 2,014 | 1,208 | 1,208 |
例:850トン機でABS製品を成形する場合、投影面積は約2,014cm²以内で、一辺約44.9cmの正方形に相当します。
1平方インチあたりの値で換算しています:PPは一般的な目安の2トン(INEOS。一体ヒンジ部品は最低4~6トン)、ABSは上限3トン(SABIC)、PCは上限5トン(Bayer、現Covestro)。メーカーの表記は「tons」で、本サイトでは米国で一般的なショートトン(907kg)としてメートルトンに換算しています。SABICのPC/ABS成形加工ガイドには、実際に必要なトン数は肉厚、流動長、成形条件によって決まると明記されています。
部品サイズを入力して計算:トン数試算ツール03 / Workflow
射出成形受託の12ステップ:サンプルから出荷まで
昌昊の射出成形受託はこの12ステップで進みます。試作後、お客様がサンプルを確認・承認してから量産に入ります。
- 01
サンプル・図面
お客様からサンプルまたは図面を受け取り、製品の要求事項を確定します。
- 02
確認事項
成形の詳細とお客様の要求を確認し、確認事項のリストを作成します。
- 03
見積り
コストと材料の必要量を評価し、開発コストの見積りを提示します。
- 04
材料手配・日程計画
材料を準備し、生産日程を組みます。
- 05
金型製作
確定した設計に基づいて金型を製作します。
- 06
品質検査
試作を行って初期の成形品を検査し、金型が想定どおりか確認します。
- 07
シボ加工・金型修正
シボ加工と金型の修正。
- 08
お客様確認
お客様に確認していただきます。
- 09
サンプル承認
お客様に成形品を承認いただき、要求を満たしていることを確認します。
- 10
量産
試作と成形品の承認を経て、本格的な量産に入ります。
- 11
生産完了
検査と調整を経て、そのロットの生産を完了します。
- 12
出荷
お客様の要求に合わせて梱包し、納期どおりに出荷します。
04 / Products
射出成形している製品
昌昊が現在製造している製品は10分野です:
 ネットワーク機器の筐体
 PC・通信・家電周辺のプラスチック製品
 半導体関連部品
 放熱モジュールの筐体
 BBUバッテリーモジュール
 監視カメラの筐体
 家電製品の筐体
 投票機の筐体
 ピストルの外装
 医療用消耗品
FAQ
射出成形受託のよくある質問
- 射出成形機の最大トン数はいくつですか?
- 最大は850トンで、2台あります。最小は80トンの1台で、工場全体で計10台です。
- 850トンの成形機では、どのくらいの大きさの部品を成形できますか?
- ABSの推奨上限で概算すると、投影面積は約2,014cm²以内で、一辺約45cmの正方形に相当します。実際には肉厚、流動長、成形条件によって変わります。
- 射出成形の受託は何から始まりますか?
- お客様からサンプルか図面をいただくところから始まります。続いて詳細を確認して見積りを行い、材料手配と日程計画に進みます。
- 量産前にサンプルの確認はありますか?
- はい。試作後にお客様がサンプルを確認・承認してから、量産に入ります。